广州渣浆泵:从选型到运维,一份基于工况数据的耐磨输送实战指南
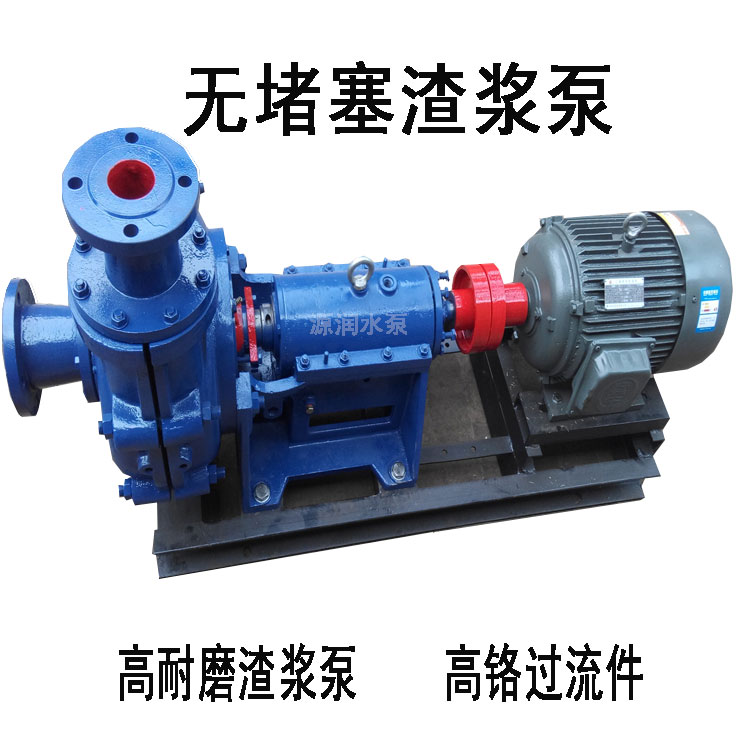
在华南地区的有色金属选矿与尾矿处置项目中,渣浆泵的选型失误往往是整条浆体输送系统停机的主因。以广州某日处理量3000吨的铜硫选矿厂为例,其尾矿输送工段曾因泵过流件寿命不足400小时而频繁切换备用泵,年维护成本超出预算38%。这一数据背后,折射出的是渣浆泵选型与工况匹配之间的系统性偏差。本文结合广州地区典型工况,从水力设计、材料选择、系统匹配与运维管理四个维度展开分析。
一、工况决定选型:广州地区渣浆泵的运行环境特征
广州及周边区域的渣浆泵应用集中在选矿、洗砂、陶瓷原料制备与河道清淤四大场景。与北方工况不同,华南地区浆体普遍呈现高含水率、细颗粒占比大、腐蚀性介质并存的特点。以陶瓷行业为例,球磨后浆料中位粒径约15至25微米,固体质量浓度多在60%至68%之间,且含有微量酸性电解质。此类工况对泵的汽蚀余量要求更为苛刻,若按常规清水泵参数放大选型,往往导致叶轮入口处出现严重涡流磨损。
实际选型中,需重点关注三个参数:浆体真密度、加权平均粒径与临界沉降流速。以尾矿输送为例,当浆体质量浓度超过65%时,临界沉降流速较清水工况上升约1.8倍,若管道流速低于该值,粗颗粒将在水平管段沉积,形成瞬时高浓度浆柱,对泵体产生冲击载荷。广州部分选矿厂采用新型渣浆泵的变角叶轮设计,通过调整叶片出口安放角来适配不同浓度工况,在浓度波动±8%的范围内保持了扬程曲线的平稳性。
二、过流件材料的经济性分析:从单价到全生命周期成本
耐磨件的材料选择是渣浆泵运行经济性的核心变量。目前广州市场主流方案包括高铬合金白口铸铁(Cr26)、橡胶衬里与陶瓷复合衬里三类。以某尾矿输送泵的实际运行数据为参照:Cr26材质叶轮在粒径小于0.5毫米、浓度62%的尾矿工况下,平均寿命约1200小时;而同工况下橡胶衬里泵壳寿命可达2500小时以上,但扬程较金属泵低约12%。
值得注意的是,材料成本不能仅看采购单价。按全生命周期成本折算,包括备件费用、停机损失与更换人工,橡胶衬里方案在细颗粒、低扬程工况下具有明显优势;而在含粗颗粒(粒径大于2毫米)的洗砂工况中,Cr26材质仍是首选。广州部分渣浆泵厂家已开始提供基于工况的耐磨件组合方案,即泵壳采用橡胶衬里、叶轮采用高铬合金的混合配置,在陶瓷原料制备场景中实现了寿命与效率的平衡。
三、浆体输送系统的匹配性:泵与管路的协同设计
单台泵的性能曲线并不能代表系统运行状态。浆体输送系统的设计需将泵、管路、阀门与缓冲装置作为整体考量。广州某河道清淤项目曾出现泵出口压力表读数正常但输送量持续下降的现象,经排查发现系非标耐磨阀的阀座流道截面小于管道内径,形成局部节流,导致浆体在阀前段沉积。此类问题在非标管路系统中并不少见。
系统匹配的核心在于两点:一是泵的额定工况点应落在管路特性曲线与泵性能曲线交点的±10%范围内;二是管路中所有管件的内径不应小于管道内径的90%。对于含粗颗粒浆体,建议在泵出口设置缓冲罐或稳流装置,以削减瞬时浓度波动对泵体的冲击。此外,耐磨阀门定制时需明确介质粒径分布与流速,避免因阀门缩径造成系统阻力重分布。
四、运维数据驱动的维修策略
渣浆泵的维修不应停留在故障后更换的被动模式。通过对振动值、出口压力与轴承温度的连续监测,可建立过流件磨损的趋势曲线。广州某选矿厂的运行记录显示,当泵壳衬里磨损量达到原始厚度的40%时,泵效率下降约7%,此时虽未出现泄漏,但能耗已显著上升。将维修节点前移至效率拐点之前,可避免非计划停机。
在渣浆泵维修实践中,建议建立三项基础数据:每日出口压力与流量记录、每周轴承振动值、每月过流件壁厚测量。对于选矿渣浆泵与尾矿输送泵这类连续运行设备,备件库存应至少覆盖一个更换周期,并优先选择与原厂材质批次一致的渣浆泵配件,以避免因材料性能差异导致的二次磨损。
结语
广州渣浆泵的可靠运行,本质上是工况数据、材料性能与系统设计三者之间的精确匹配。从选型阶段的粒径与浓度分析,到运维阶段的趋势监测,每一个环节都需要以实测数据为依据。对于流体设备制造企业而言,提供的不应仅是单台泵体,而应是一套包含选型计算、管路匹配与维修策略在内的浆体输送解决方案。唯有如此,才能在华南地区复杂的工况条件下实现输送效率与运行成本的长期平衡。